Клучни точки на производниот процес
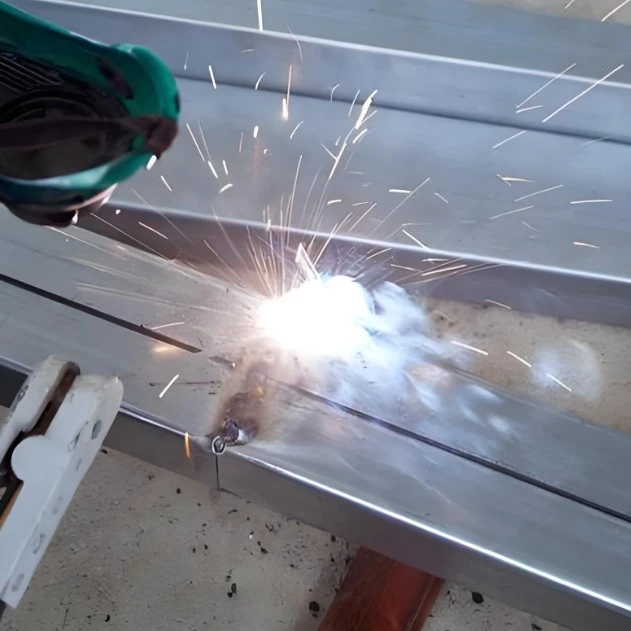
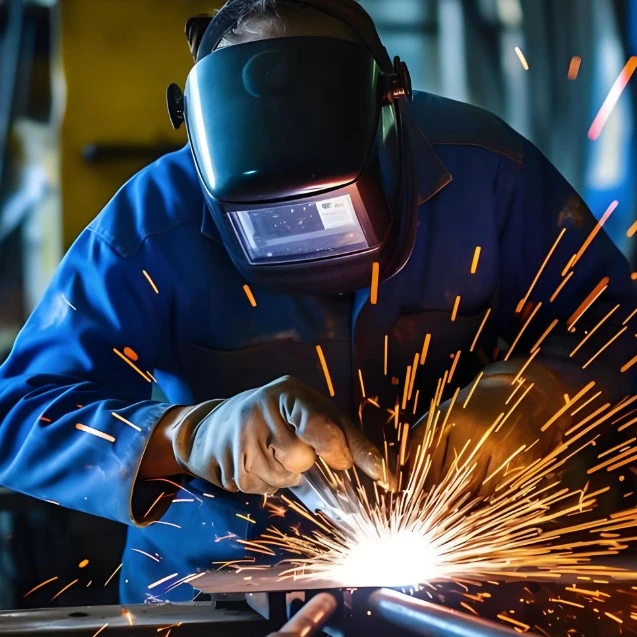
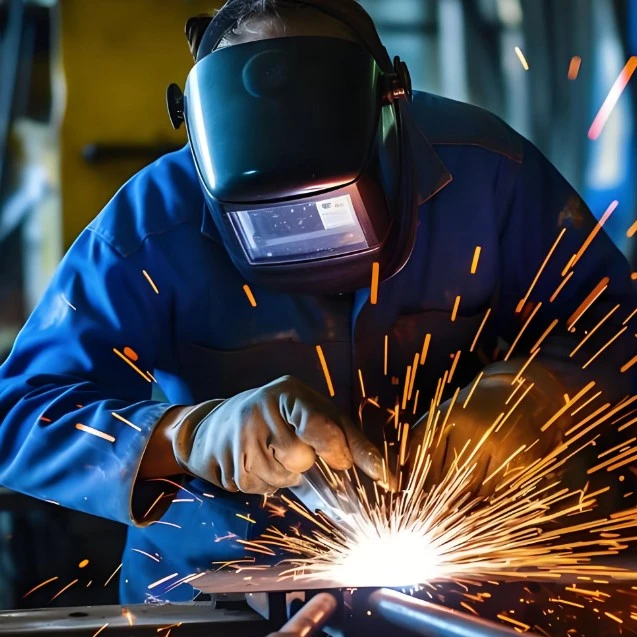
Обработката на фотоволтаично заварување ги опфаќа клучните чекори како што се едноклеточно заварување, сериско заварување, ламинирање и ламинирање. Секој чекор бара строга контрола на параметрите за да се обезбеди квалитет:
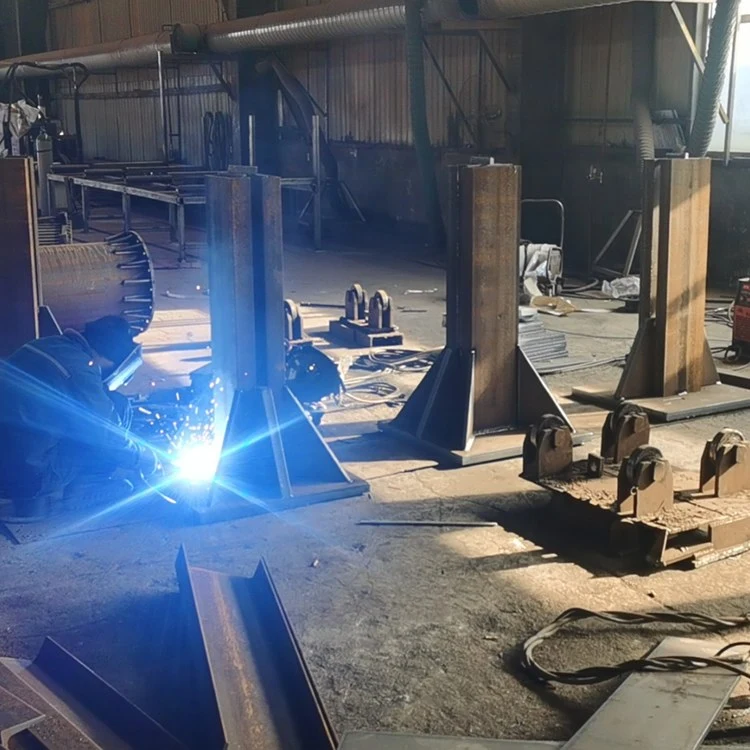
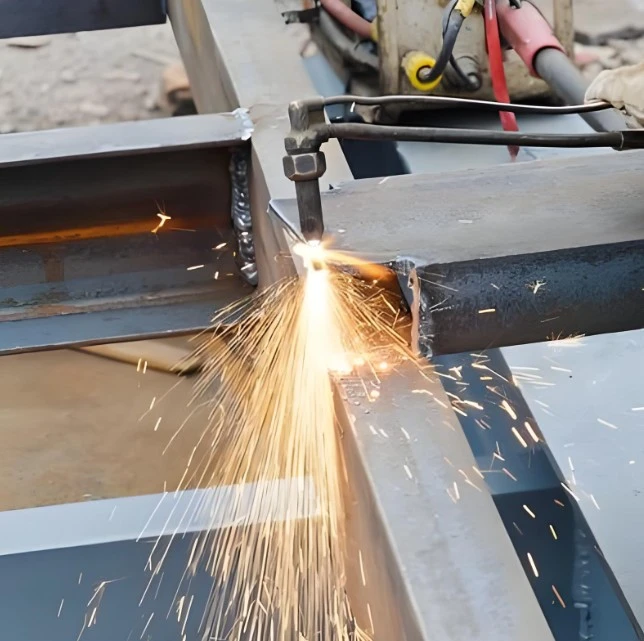
Заварување со една ќелија: Користете рачка за лемење со постојана температура за прецизно заварување на калај-обложената лента за лемење на главните линии на мрежата на соларната ќелија. Температурата на главата на рачката за лемење е строго контролирана во рамките на 260-280°C, а времето на заварување е ограничено на 3 секунди за да се избегне оштетување на соларната ќелија поради висока температура;
Фаза на сериско заварување: Поврзете повеќе соларни ќелии во обратна серија користејќи ленти за лемење. Грешката на растојанието на ќелиите се контролира во рамките на ± 0,5 mm, а плошноста на лентите за лемење директно влијае на ефикасноста на тековниот пренос;
Процес на ламинирање: Слојте ги материјалите по редослед на калено стакло, EVA леплив филм, серија соларни ќелии и заден лист (TPT). По ламиниране, се спроведува EL тест за целосно отстранување на дефектите како што се микро пукнатини и нецелосно лемење;
Фаза на ламинирање: Користете процес на висока температура и висок притисок за да се стопи и зацврсти EVA леплива фолија, формирајќи запечатена структура. Температурата и времето на вакуумирање треба прецизно да се прилагодат според типот на EVA за да се обезбедат перформансите на запечатување.
Спецификации за инсталација и поврзување
По обработката на фотоволтаичното заварување, инсталацијата и поврзувањето на компонентите мора строго да ги следат стандардните спецификации за да се обезбеди стабилна работа на системот:
1. Фиксација на оградата: За монтирање на отворено, потребни се шини од топло поцинкуван челик или алуминиумска легура. Тие треба да се фиксираат со помош на завртки или стеги, со грешка на плошноста на инсталацијата од ≤ 2mm и дијагонално отстапување од <4mm;
2. Поврзување на компоненти: MC4 фотоволтаични конектори се користат за меѓукомпонентно поврзување. При вметнување на позитивните и негативните приклучоци, треба да се слушне звук „клик“ за да се потврди затегнатоста. Радиусот на свиткување на кабелот не треба да биде помал од 48 mm за да се избегне стареење на изолацијата поради директна изложеност на сончева светлина;
3. Заварување со разводна кутија: Пред заварување на бајпас диодата и лентата за заварување, потребно е инфрацрвено претходно загревање. Температурата на предзагревање треба да се контролира на 120-150℃, температурата на рачката за лемење треба да се намали на 240-260℃, а времето на заварување треба да се скрати на 2 секунди за да се спречи термичко оштетување на диодата;
4. Инспекција на готовиот производ: По заварување, спроведување на спроводливост и тестови со низок отпор за да се осигура дека отпорот на поврзување е < 0,5mΩ. Во исто време, користете рендгенска слика за да ја проверите стапката на внатрешна празнина на спојниците за лемење, сеопфатно обезбедувајќи го квалитетот на заварувањето.
Прашања и одговори
1. Прашање: За време на обработката на фотоволтаично заварување, високите температури лесно можат да ги оштетат ќелиите на батеријата. Како да се избегне ова?
Одговор: Ова може да се постигне со прецизно контролирање на параметрите на процесот. Температурата на рачката за лемење за единечни ќелии е ограничена на 260-280℃ и времето не е повеќе од 3 секунди. Температурата на рачката за лемење за кутијата за поврзување е намалена на 240-260℃ и времето не е повеќе од 2 секунди. Во исто време, професионалната опрема за контрола на температурата се користи за следење во реално време за да се избегне локално прегревање.
2. Прашање: Што треба да се направи ако отпорот на поврзување на заварените компоненти е превисок?
Одговор: Прво, проверете ја лепливоста на лентата за лемење со главните линии на мрежата на батеријата за да се осигурате дека нема лажно лемење. Второ, оптимизирајте ги параметрите на температурата и времето на заварување за да се осигурате дека лентата за лемење и батеријата се целосно интегрирани. Конечно, строго извршете тестирање со низок отпор по заварувањето и навремено преработете ги производите 不合格.
3. Прашање: Областите за заварување на фотоволтаичните компоненти поставени на отворено се склони кон стареење. Како да се обезбеди издржливост?
Одговор: Поддржувачите се изработени од топло поцинкуван челик или алуминиумска легура за да се подобри способноста за заштита од корозија. Каблите избегнуваат директна сончева светлина и обезбедуваат доволен радиус на свиткување. Кутијата за поврзување е добро запечатена. И од материјалот и од деталите за инсталација, областите за заварување се обезбедуваат да бидат стабилни долго време.
4. Прашање: Како да се прилагодат параметрите за време на фазата на ламиниране за различни типови на EVA лепливи филмови?
Одговор: Температурата на ламинација и времето на вакумирање треба прецизно да се прилагодат според точката на топење и индексот на топење на EVA леплива фолија за да се осигура дека EVA лепливата фолија е целосно стопена и зацврстена, формирајќи цврста структура за запечатување. Специфичните параметри може да се прилагодат од професионалниот технички тим врз основа на моделот на леплива фолија.
Shenghui Metal ја зема „прецизната изработка и стабилен квалитет“ како своја основна конкурентност. Со долгогодишно акумулирано искуство во обработка на фотоволтаично заварување, обезбеди стабилни и сигурни услуги за обработка на повеќе проекти за фотоволтаична енергија и се здоби со добра репутација во индустријата. Можеме прецизно да ги приспособиме процесите на заварување во согласност со спецификациите и барањата за материјали на фотоволтаичните модули и да го поддржиме целиот процес од прототипови во мали групи до производство во големи размери. Обезбедуваме детални ценовници и понуди за поддршка. Ние сме еден од доверливите брендови за обработка на фотоволтаично заварување ширум светот, континуирано обезбедувајќи сигурни резултати од обработката „Произведено во Кина“.
Жешки тагови: Обработка на фотоволтаично заварување, добавувач, производител
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик